


Forros de manto


Fabricante e fornecedor de revestimentos de manto de britador de cone - Duma Machinery
A Duma Machinery fabrica mantas de britadores cônicos em configurações de insertos Mn14, Mn18, Mn22 e TIC para operações de mineração, agregados, pedreiras, cimento e reciclagem de resíduos de construção em todo o mundo. Com mais de 4.000 padrões de moldes em estoque, fornecemos mantas de reposição{6}}de ajuste preciso, compatíveis com Metso, Sandvik, Terex, Telsmith, Symons, Trio, Kleemann e outras grandes marcas de britadores. Cada revestimento é derretido, fundido,{8}}tratado termicamente e usinado em CNC-em nossa própria fundição de 42.000 m² sob gerenciamento de qualidade ISO 9001:2015. Os modelos padrão são enviados em 7 a 10 dias. Personalização OEM aceita.
Solicite um orçamento gratuito – responda em 24 horas


O que são forros de manto?
Um revestimento de manta é o componente de desgaste móvel instalado na cabeça cônica de um britador cônico.
Funciona em conjunto com o côncavo (bowliner) para triturar materiais por meio de compressão e compressão.

Funções principais dos forros de manto:
- Fornece a superfície de esmagamento móvel
- Determina o perfil da câmara do britador
- Afeta diretamente o formato das partículas e a taxa de redução
- Assume alto impacto e alta abrasão durante a britagem
Os revestimentos da manta são uma das peças de desgaste do britador cônico mais frequentemente substituídas, tornando a qualidade e a seleção do material extremamente importantes para a eficiência operacional.
Por que escolher os revestimentos do manto do britador de cone Duma
-
Alta-experiência em aço manganês — Mn14 a Mn22 e TIC
A Duma fabrica revestimentos de manto em quatro classes de materiais — Mn14, Mn18, Mn22 e configurações de pastilhas de carboneto de titânio (TIC) — cobrindo todo o espectro, desde aplicações de classe padrão-com boa relação custo/benefício até ambientes de mineração com-abrasão extrema. Cada classe é produzida a partir de matérias-primas de aço manganês de alta-pureza e validadas por inspeção metalográfica para garantir uma microestrutura austenítica limpa e{8}}livre de carboneto — a base de um desempenho eficaz de-endurecimento por trabalho.
-

Controle total-de fundição interna — sem terceirização
Cada revestimento de manto Duma é derretido em fornos elétricos de grande{0}}capacidade, fundido, tratado termicamente-em fornos controlados por computador usando têmpera a água (têmpera) e usinado CNC-inteiramente em nossas próprias instalações de 42.000 m². Nenhuma etapa do processo é terceirizada. Esse controle interno-a{8}}de ponta a ponta-fornece rastreabilidade completa do lote: os clientes podem solicitar relatórios de materiais, registros de inspeção dimensional, curvas de tratamento térmico e relatórios metalográficos para qualquer pedido.
-
4,000+ Padrões de molde — ajuste preciso para todas as principais marcas
Com mais de 4.000 padrões de molde em estoque, a Duma pode iniciar a produção da maioria dos modelos de revestimento padrão sem o desenvolvimento de novas ferramentas. As marcas de britadores compatíveis incluem Metso (HP200, HP300, HP400, série GP), Sandvik (série CH/CS), Terex, Telsmith, Symons, Trio, Kleemann e outros. A inspeção dimensional rigorosa de acordo com as especificações do OEM garante o ajuste pronto-para{8}}instalar, sem necessidade-de retificação no local.
-
Fabricação personalizada com base nas condições de trabalho
Para aplicações não{0}padrão, a equipe de engenharia da Duma projeta revestimentos de manta personalizados com base na dureza e abrasividade do minério, tamanho de alimentação, tipo de câmara do britador e tamanho de saída alvo. A engenharia reversa de amostras desgastadas é suportada. A produção OEM com base nos desenhos do cliente é aceita.
-
Vida útil mais longa — Menor custo por tonelada
Os revestimentos de manta Duma normalmente oferecem vida útil 20 a 40% mais longa em comparação com alternativas-de nível padrão, como resultado de tratamento térmico controlado, microestrutura validada e ajuste dimensional preciso. Para operações de mineração de alto-volume, isso se traduz diretamente em menor frequência de tempo de inatividade, menores custos de reposição de mão de obra e redução mensurável no custo por tonelada de material processado.
Opções de materiais para revestimentos de manto
A Duma oferece múltiplas configurações de materiais para atender diferentes condições de trabalho:
Mn14 (grau padrão)
- Resistência forte
- Adequado para materiais macios a médios-duros
- Custo-efetivo
Mn18
- Excelente capacidade de-reforço de trabalho
- Ideal para granito, basalto, minério de ferro e rocha dura
- Material padrão para a maioria das aplicações de mineração
Mn22 (aço com super alto manganês)
- Melhor resistência a condições extremamente abrasivas
- Recomendado para minas de ouro, minério de ferro e operações de alto-impacto
Inserções TIC / Revestimentos de manto de liga de aço
- Pastilhas de carboneto de titânio (TIC) aumentam significativamente a vida útil
- 2–4× vida útil do manganês padrão
- Melhor opção para aplicativos com feed de alto-impacto ou superdimensionado
Comparação de qualidade de material
| Nota | Conteúdo de manganês | Dureza Inicial | Trabalho-Dureza endurecida | Melhor para |
|---|---|---|---|---|
| Mn14 | ~14% | ~HB200 | ~HB450 | Materiais leves a médios-duros, aplicações sensíveis-ao custo |
| Mn18 | ~18% | ~HB200 | ~HB500 | Granito, basalto, minério de ferro, mineração e pedreiras em geral |
| Mn22 | ~22% | ~HB200 | ~HB550+ | Minas de ouro, operações de alto-impacto, rochas extremamente abrasivas |
| Inserção TIC | Base Mn + TiC | Linha de base mais alta | Até 2–4× vida útil padrão do Mn | Vida útil máxima contra desgaste, avanço superdimensionado, condições de alto-impacto |
| Liga Personalizada | Por especificação | Por especificação | Por especificação | Minério-definido pelo cliente e condições operacionais |
Todas as classes estão em conformidade com ASTM A128 / GB/T 13932. Relatórios de testes de materiais disponíveis mediante solicitação.


Aplicações de forros de manto
Os forros de manto Duma são amplamente utilizados em:

Mineração (ouro, cobre, minério de ferro, minério de manganês)

Produção agregada

Operações de pedreira

Fábricas de cimento
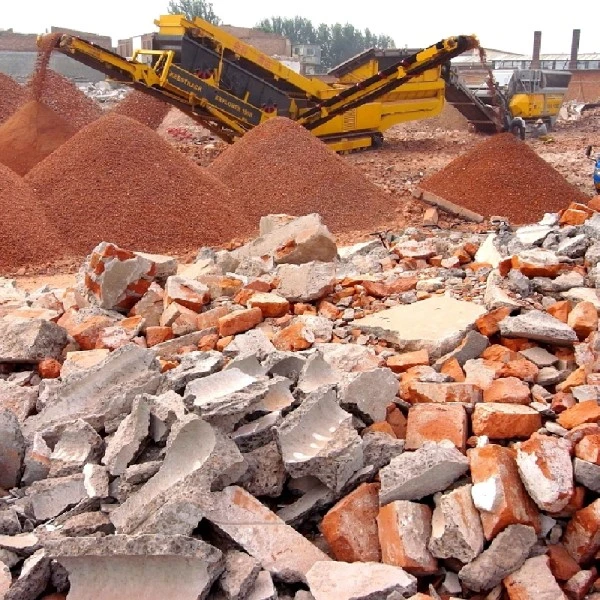
Reciclagem de resíduos de construção

Plantas de areia e cascalho
Onde quer que os britadores cônicos operem, os revestimentos desempenham um papel fundamental na redução de material e no desempenho da planta.
Fatores que afetam a vida útil do revestimento do manto
A vida útil do revestimento do manto depende de várias condições:
Dureza e abrasividade da alimentação
Rochas mais duras aceleram o desgaste do manto.
Tamanho da alimentação
Material superdimensionado causa tensão de impacto e rachaduras.
Parâmetros operacionais do britador
Ajustes inadequados de CSS ou superalimentação reduzem a vida útil do liner.
Seleção de Câmara
A escolha do tipo de cavidade errado aumenta o desgaste de maneira desigual.
Qualidade dos materiais
O aço manganês de alta-qualidade e o tratamento térmico adequado prolongam diretamente a vida útil.
Os engenheiros da Duma ajudam os clientes a otimizar a vida útil analisando esses fatores e recomendando o melhor material e design de revestimento da manta.
Como prolongar a vida útil dos revestimentos do manto
Para maximizar a vida útil dos revestimentos do britador de cone, a Duma recomenda:
Seleção correta de materiais
Combine as pastilhas Mn14, Mn18, Mn22 ou TIC com as características do minério.
Use o perfil de câmara adequado
O tipo de cavidade correto melhora a redução e reduz os pontos críticos de pressão.
Manter CSS e alimentação corretos
A alimentação estável e uniforme evita desgaste localizado.
Verifique o trabalho de manganês-endurecimento
Certifique-se de que o manto atinja impacto suficiente para endurecer adequadamente.
Gire o manto na hora certa
Melhora a distribuição do desgaste e prolonga a vida útil.
Evite o Metal Vagabundo
Objetos inquebráveis danificam os revestimentos e encurtam a vida útil.
Processo de fabricação do forro do manto Duma
Cada revestimento de manto passa por um rigoroso fluxo de trabalho de produção para garantir alta qualidade:

Seleção de matéria-prima
aço manganês de alta-pureza

Derretimento e Fundição
forno elétrico-de grande capacidade

Tratamento térmico
têmpera e revenido controlados

Usinagem CNC
precisão de tamanho perfeita

Inspeção de Qualidade

Montagem de teste

Embalagem e envio
Este processo totalmente controlado garante que cadaForro de manto Dumaatende ou excede os padrões da indústria.
Perguntas frequentes sobre revestimentos de manto
Q1: Qual material devo escolher para forros de manto?
A: Mn14 → materiais macios
Mn18 → mineração e pedreiras em geral
Mn22 → rocha extremamente dura ou abrasiva
Inserções TIC → vida útil máxima necessária
Os engenheiros da Duma podem recomendar a escolha ideal após verificar suas condições de trabalho.
Q2: A Duma pode personalizar revestimentos de manto para meu britador de cone?
R: Sim. Oferecemos suporte à personalização OEM com base no modelo do britador, desenhos, perfil da câmara, tamanho de alimentação, tipo de minério e requisitos específicos de projeto.
Q3: Vocês oferecem suporte para revestimentos de manto para as principais marcas de britadores de cone?
R: Sim. Fornecemos revestimentos de manta compatíveis para Metso, Sandvik, Terex, Telsmith, Symons, Trio, Kleemann e muitos mais.
Q4: Quanto tempo é o prazo de entrega?
R: Geralmente 25–35 dias dependendo da complexidade da fundição. Se forem necessários moldes de madeira, adicione 10–15 dias.
Q5: O que faz com que os revestimentos do manto se desgastem mais rápido do que o esperado?
R: As causas comuns incluem:
·Alimentação superdimensionada
·Seleção errada de cavidade
·Metal vagabundo
·Alimentação instável
·CSS ou velocidade incorreta
Q6: Qual é a diferença entre um forro de manto e um forro de tigela côncavo?
R: O revestimento do manto é instalado na cabeça do cone móvel (a superfície interna de britagem giratória). O revestimento côncavo do recipiente é instalado na estrutura externa fixa (a superfície de britagem externa estacionária). Juntos eles formam a câmara de britagem. Ambas são peças de desgaste que requerem substituição periódica – o manto normalmente se desgasta mais rápido que o côncavo devido ao seu contato móvel com o material de alimentação.
Q7: Como posso saber quando substituir o revestimento do manto do britador de cone?
R: A Duma recomenda substituir ou girar a manta quando o desgaste do perfil do dente atingir aproximadamente 80% da altura original do dente, quando a eficiência de britagem diminuir mensuravelmente, quando a distribuição do tamanho das partículas do produto se deteriorar ou quando aparecerem rachaduras visíveis na superfície do revestimento. Esperar pela falha completa aumenta significativamente o risco de danos à cabeça e à estrutura do britador.
P8: Qual é o efeito de-endurecimento em revestimentos de manta de aço com alto-manganês?
R: O aço com alto-manganês (aço Hadfield) tem uma propriedade única: sua dureza superficial aumenta significativamente sob cargas de impacto repetidas durante a britagem. A dureza inicial é de aproximadamente HB200, mas sob impacto operacional a superfície endurece rapidamente até HB500 ou superior, proporcionando excelente resistência ao desgaste. Esse endurecimento-somente ocorre efetivamente se a microestrutura do aço contiver uma fase de austenita pura — o que requer tratamento térmico correto durante a fabricação. A Duma valida a pureza da austenita por meio de inspeção metalográfica em cada lote de produção.
Q9: A Duma pode fornecer forros de manto se eu não tiver os desenhos originais?
R: Sim. A Duma apoia a engenharia reversa de amostras desgastadas ou medições físicas. Envie-nos seu revestimento desgastado ou o modelo e número de série do britador e nossa equipe de engenharia identificará ou reconstruirá a geometria correta para produção.
Q10: Que documentação de qualidade a Duma fornece com pedidos de revestimentos de manto?
R: A documentação padrão inclui: certificado de teste de material (composição química conforme ASTM A128 / GB/T 13932), relatório de teste de dureza, relatório de inspeção metalográfica confirmando microestrutura austenítica livre de carboneto-, relatório de inspeção dimensional, registro de curva de tratamento térmico e lista de embalagem. Relatórios de testes não{4}destrutivos UT (ultrassônico) e MT (partícula magnética) estão disponíveis mediante solicitação.
Obtenha um orçamento gratuito para revestimentos de manto de britador de cone
Informe-nos o modelo do seu britador, o material atual do revestimento e o tipo de minério — nossa equipe de engenharia recomendará o tipo ideal de revestimento do manto e enviará a você uma cotação competitiva dentro de 24 horas.