


Forros côncavos e tigela
Duma Machinery: seu parceiro confiável em peças de desgaste para britadores
A Duma Machinery fabrica revestimentos côncavos para britadores cônicos nas classes de pastilhas Mn13, Mn18, Mn22 e TIC-, abrangendo peças de reposição para Metso, Sandvik, Symons, Telsmith e outras marcas importantes. Com quatro000+ padrões disponíveis e fundição-completa internamente, tratamento térmico e usinagem, fornecemos aos operadores de mineração, empreiteiros de pedreiras e distribuidores atacadistas revestimentos construídos para durar mais que as peças OEM padrão. Todos os produtos possuem certificação ISO 9001 e estão disponíveis em perfis padrão ou personalizados.

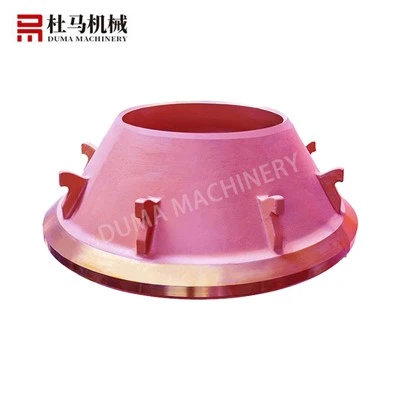


O que são forros côncavos?

Os revestimentos côncavos do recipiente são os principais componentes de desgaste dentro de um britador cônico, formando a cavidade de britagem onde o material de alimentação é comprimido e quebrado. O côncavo é o revestimento externo fixo aparafusado à estrutura principal, enquanto o revestimento do recipiente fica na cabeça de britagem e se move com ela. Juntos, a geometria do perfil, o grau do material e a precisão do ajuste determinam diretamente a eficiência da britagem, a consistência do formato do produto e quanto tempo o britador pode funcionar antes de uma troca de revestimento.
Principais vantagens dos revestimentos côncavos da Duma
Vida útil prolongada através da engenharia de ligas
O aço manganês padrão-endurece com o impacto, mas o desempenho varia de acordo com a liga. Ao usar classes modificadas (Mn13Cr2, Mn18Cr2, Mn22) com cromo controlado, a Duma inibe a precipitação de carboneto, garantindo uma microestrutura mais resistente e uma vida útil mais longa do que o Mn13 padrão.
01
Perfil de Cavidade Otimizado
Os revestimentos são projetados com perfis que distribuem o material alimentado uniformemente por toda a superfície de britagem. O carregamento uniforme reduz picos de desgaste localizados, mantém a curva do produto estável durante toda a vida útil da camisa e protege a estrutura do britador contra tensões irregulares.
02
Ajuste dimensional de precisão
Usando uma biblioteca de padrões de 4,000+ construída especificamente em torno das principais marcas de britadores, os revestimentos Duma são fundidos e usinados de acordo com as tolerâncias dimensionais originais do OEM. As peças estão prontas para instalação sem modificação em campo, reduzindo o tempo de troca e o risco de danos ao-revestimento solto.
03
Produção-completa e rastreabilidade interna
Cada revestimento passa pelos departamentos de fundição,{0}}tratamento térmico de têmpera com água, usinagem e inspeção da própria Duma. Cada lote de produção traz um arquivo técnico completo, incluindo certificado de material, curva de tratamento térmico, resultados de testes de dureza e relatório de inspeção dimensional – disponível mediante solicitação.
04
Fornecimento flexível para qualquer tamanho de pedido
Perfis de substituição padrão para modelos comuns (série Metso HP/GP, série Sandvik CH/CS, Symons, Terex) são mantidos em estoque com um prazo de envio de 7 a 10 dias. As peças fundidas personalizadas ou não{3}}padrão são produzidas em 35 a 45 dias. Pedidos de teste são aceitos sem exigência de quantidade mínima, apoiados por instalações internas-de 42.000 m², garantindo entrega estável e rastreabilidade completa do lote.
05
Especificações do revestimento côncavo da tigela
| Parâmetro | Detalhes |
|---|---|
| Classes de materiais | Mn13, Mn13Cr2, Mn18, Mn18Cr2, Mn22, Inserção TIC |
| Marcas Compatíveis | Série Metso HP/GP, série Sandvik CH/CS/CG, Symons, Telsmith, Kleemann, Terex, Trio, Powerscreen |
| Opções de perfil | Grosso (C), Médio (M), Fino (F), Extrafino (EF) |
| Dureza Inicial | ~HB200 (o trabalho-endurece até HB500+ sob impacto operacional) |
| Tratamento térmico | Tratamento controlado de solução sólida + têmpera em água (têmpera em água) |
| Padrão de qualidade | ISO 9001:2015; Referência de classe de material ASTM A128 |
| Prazo de entrega — Itens de estoque | 7–10 dias |
| Prazo de entrega - pedidos personalizados | 35–45 dias |
| Quantidade mínima | Flexível; pedidos de teste aceitos |
| OEM/ODM | Aceito — baseado em-desenho, amostra-ou engenharia reversa |
Tipos de forros côncavos para tigelas
Os revestimentos côncavos e de tigela são normalmente classificados com base no design do perfil e no modelo específico do britador ao qual servem.

Por design de perfil
A seleção do perfil controla o tamanho da folga de britagem e a gradação do produto final. Perfis grossos são usados para britagem primária e secundária grossa, onde grandes tamanhos de alimentação devem ser reduzidos rapidamente. Perfis médios e finos são adequados para estágios secundários e terciários onde se aplicam especificações de produto mais rígidas. Perfis extra{3}}finos são usados para aplicações com altas taxas de-redução-que exigem controle rigoroso do tamanho das partículas.

Por classe de material
O material certo depende do equilíbrio entre impacto e abrasão na aplicação. A britagem primária de alto-impacto normalmente exige Mn18 ou Mn22 para maximizar a resposta de-reforço do trabalho. Aplicações- dominadas pela abrasão com menor impacto se beneficiam de classes modificadas como Mn13Cr2 ou Mn18Cr2, onde a adição de cromo melhora a resistência ao desgaste por deslizamento. Para minérios extremamente abrasivos — quartzito com alto teor de sílica, granito duro ou minério de cobre — os revestimentos de inserção de TIC (carboneto de titânio) incorporam partículas de carboneto duro na matriz de manganês para uma resistência à abrasão significativamente maior.

Por compatibilidade da marca Crusher
A Duma fabrica camisas de reposição direta para todas as principais plataformas de britadores. A biblioteca de padrões 4,000+ abrange os modelos mais utilizados na Metso (HP200, HP300, HP400, HP500, GP100, GP200, GP300, GP500), Sandvik (CH420, CH430, CH440, CH660, CS420, CS430, CS440), Symons (2', 3', 4,25', 5,5', 7'), Terex, Kleemann, Telsmith, Trio e Powerscreen. Modelos que não estão na biblioteca existente podem ser produzidos a partir de desenhos de clientes ou por engenharia reversa de uma amostra desgastada.
Seleção de material para revestimentos de tigela côncava do britador de cone
Aço com alto teor de manganês(Mn13, Mn18, Mn22)
A escolha padrão para aplicações de britagem que envolvem cargas de impacto significativas. A resistência ao desgaste do aço com alto-manganês deriva do endurecimento-do trabalho: sob impacto repetido, a camada superficial se transforma de uma dureza inicial de cerca de HB200 para HB500 ou superior em serviço. O maior teor de manganês (Mn18, Mn22) aumenta a resposta de endurecimento-e é recomendado para britagem primária e secundária grossa de rocha dura. Todas as peças fundidas com alto-manganês da Duma são processadas de acordo com referências de grau ASTM A128.
Aço com alto teor de manganês modificado (Mn13Cr2, Mn18Cr2)
As adições de cromo à liga suprimem a formação de carbonetos de contorno de grão quebradiço durante a solidificação, produzindo uma microestrutura austenítica mais limpa. O resultado é melhor tenacidade sob impactos repetidos e maior resistência ao desgaste em condições dominadas por deslizamento-em comparação com classes padrão não modificadas. A Duma verifica a microestrutura de cada lote usando inspeção metalográfica em grande ampliação, confirmando a ausência de carbonetos de rede antes do envio.
Revestimentos de inserção TIC
Para aplicações em que o aço manganês padrão se desgasta muito rapidamente — normalmente minérios com alto teor de-sílica, quartzito ou alimentação agregada particularmente abrasiva — a Duma oferece revestimentos com inserções de carboneto de titânio (TiC) incorporadas na matriz de manganês. As partículas de TiC são substancialmente mais duras que o aço circundante e resistem ao mecanismo de micro-corte responsável pelo rápido desgaste abrasivo. Os revestimentos TIC são produzidos de forma personalizada e são adequados para estágios terciários e de britagem-de seixos, onde os tamanhos de alimentação são menores e as cargas de impacto são menores.
Aplicações de revestimentos côncavos

Mineração de rocha dura

Produção de Agregados e Pedreiras

Cimento e Minerais Industriais

Reciclagem e Demolição
Componentes do conjunto do revestimento da tigela côncava
Fundições de revestimento côncavo e tigela
As duas peças fundidas de desgaste primárias que formam a cavidade de britagem. O côncavo está assentado na estrutura principal; o revestimento do recipiente se ajusta à cabeça de britagem. Ambos são substituídos como um par correspondente para manter a geometria correta da cavidade.
Composto de apoio
Compostos de suporte epóxi especialmente formulados preenchem o vazio entre o revestimento e a estrutura, garantindo suporte uniforme. A aplicação adequada evita o movimento da camisa e distribui uniformemente as cargas de esmagamento, tornando-se o fator mais crítico na prevenção de rachaduras na camisa e danos à estrutura. Sempre use compostos-de nível profissional misturados de acordo com as especificações do fabricante.
Conjunto de parafuso de travamento e porca
Os fixadores mecânicos que prendem o côncavo contra a estrutura e o revestimento da tigela na cabeça. Aperte até o valor especificado e verifique nas primeiras 48 horas de operação. O assentamento do revestimento após a instalação é normal e os fixadores exigem novo-aperto antes do primeiro turno completo de produção.
Diretriz de manutenção e substituição
Distribuição de ração e alimentação por estrangulamento
Os britadores cônicos são projetados para operar com alimentação-de estrangulamento, o que significa que a câmara de britagem é mantida sempre cheia. A alimentação do estrangulador promove a trituração-de{3}}partículas, distribui o desgaste uniformemente por todo o perfil do revestimento e protege o britador contra carregamento irregular. A alimentação segregada ou direcionada causa desgaste localizado em um lado da camisa, reduzindo drasticamente a vida útil da camisa.
Configuração do britador (CSS)
Sempre opere dentro da configuração mínima-de lado fechado especificada para o perfil e material do revestimento instalado. Trabalhar abaixo do CSS mínimo transfere a carga para a estrutura e não para a ação de esmagamento, causando quebra acelerada do revestimento e possíveis danos à estrutura.
Quando substituir
Substitua as camisas quando o desgaste tiver consumido aproximadamente 70-80% da massa original da camisa, ou antes, se o perfil de britagem estiver degradado a ponto de as especificações do produto não puderem mais ser mantidas. Esperar até o desgaste completo-corre o risco de quebra do revestimento e marcas na estrutura, cujo reparo é muito mais caro do que uma troca programada do revestimento.
Estratégia de inversão para forros de tigela
Onde o perfil do revestimento do reservatório permitir, girar ou inverter o revestimento com 50% de desgaste para equalizar o padrão de desgaste pode prolongar a vida útil total em 15–25%. Consulte a equipe técnica da Duma antes de inverter para confirmar se o perfil é simétrico e se a inversão é segura para o modelo específico.
Por que escolher a Duma Machinery como seu fornecedor de revestimento de tigela côncava?
- Certificação ISO 9001:2015, produção totalmente interna-As instalações de 42.000 m² da Duma abrangem fundição, tratamento térmico, usinagem e inspeção sob o mesmo teto - totalmente certificadas pela ISO 9001:2015, sem terceirização de processos críticos.
- Qualidade de material verificada, lote por loteCada lote é testado-em termos de dureza, inspecionado metalograficamente e verificado dimensionalmente, com um arquivo técnico completo disponível mediante solicitação.
- 4,000+ Padrões que abrangem todas as principais marcasA maioria dos pedidos vai direto para produção a partir de nossa biblioteca existente – sem custos ou atrasos em novas ferramentas. Modelos-não padronizados são produzidos a partir de desenhos ou de uma amostra desgastada.
- Capacidade personalizada de liga e perfilA equipe técnica da Duma especifica classes de ligas e perfis de cavidades adaptados ao seu minério e às condições operacionais, com suporte completo do ODM desde a seleção dos materiais até a produção.
- Preços competitivos através do fornecimento direto da fábricaSem intermediários de empresas comerciais – o preço reflete o custo real de fabricação, não a margem de distribuição.
- Suporte técnico 24 horas por dia, 7 dias por semana e serviço pós-venda-Nossa equipe está disponível 24 horas por dia para consultoria pré{0}}de vendas, suporte de instalação e análise-de desgaste em serviço, com garantia de 12 meses contra defeitos de fabricação.

Nossos serviços
Personalização OEM/ODM
Capacidade total de produção-baseada em desenhos e-engenharia reversa. Envie-nos um arquivo CAD, uma amostra desgastada ou o modelo do britador e nós cuidaremos do resto.
Consulta técnica de pré{0}}vendas
Recomendação de classe de material, orientação para seleção de perfil e verificação de compatibilidade com base no modelo do britador, tipo de minério e parâmetros operacionais.
Logística Mundial
Documentação de exportação, pacote completo de arquivos técnicos e remessa internacional confiável para mercados de mineração, incluindo Austrália, África do Sul, Chile, EUA, Canadá e Europa. Termos FOB, CIF e EXW disponíveis.
Garantia de qualidade
Garantia de 12-meses contra defeitos de fundição, respaldada pela rastreabilidade em nível de lote por meio de material, tratamento térmico e registros de inspeção.


Certificações


Perguntas frequentes sobre revestimentos côncavos
1. P: Quanto tempo normalmente duram os revestimentos côncavos da tigela?
R: A vida útil do revestimento depende da dureza do material de alimentação, da abrasividade, da configuração do britador, da taxa de produção e da prática operacional. Na extração agregada de calcário de dureza média-, um conjunto de revestimentos Mn18 em um britador cônico-de tamanho médio pode durar de 800 a 1.200 horas de operação. Na mineração primária de rocha dura com minério altamente abrasivo, os mesmos revestimentos podem precisar ser substituídos em 300–500 horas. As classes de liga modificadas da Duma são projetadas para prolongar a vida útil em comparação com o aço manganês não modificado padrão, e nossa equipe técnica pode aconselhar na seleção da classe com base em suas condições específicas.
2. P: Qual é a diferença entre um côncavo e um bowl liner – e como eles se relacionam com o manto?
R: O côncavo é o revestimento externo fixo aparafusado à estrutura principal do britador. O revestimento do recipiente na classificação de produtos da Duma refere-se ao revestimento interno móvel montado na cabeça de britagem – esse componente também é comumente chamado de manto. Para maior clareza ao fazer o pedido, a Duma lista os revestimentos do manto separadamente em [link para a página dos revestimentos do manto]. O côncavo e o manto sempre funcionam como um par e devem ser substituídos juntos para manter a geometria correta da cavidade.
3. P: A Duma pode fornecer revestimentos para modelos de britadores mais antigos ou-não padronizados?
R: Sim. A biblioteca de padrões 4,{2}} da Duma cobre a maioria dos modelos de britadores de produção das principais marcas. Para modelos mais antigos ou menos comuns que não estão na biblioteca, nossa equipe de engenharia pode fazer-engenharia reversa da peça a partir de uma amostra desgastada ou de desenhos-fornecidos pelo cliente. Entre em contato com nossa equipe técnica com a marca do britador, número do modelo e número de série e confirmaremos a disponibilidade e prazo de entrega.
4. P: Por que meus revestimentos estão desgastados de maneira irregular – mais rápido de um lado?
R: O desgaste desigual ou -lateral quase sempre resulta da distribuição desigual da alimentação na câmara de britagem. Isso pode ser causado por um transportador descarregando-fora do centro, uma calha de alimentação direcionando o material para um lado ou uma tela de escalpe mal posicionada. Distribuição correta da alimentação para que a câmara encha simetricamente. Operar o estrangulador-alimentado (câmara cheia em todos os momentos) é a maneira mais eficaz de promover desgaste uniforme da camisa e proteger o britador.
5. P: Qual é o procedimento correto para instalar revestimentos de tigela côncavos?
R: Certifique-se de que as superfícies de assentamento da estrutura e do cabeçote estejam limpas, livres de resíduos de composto de suporte antigo e sem danos. Aplique composto de suporte fresco misturado na proporção especificada pelo fabricante e despeje para preencher totalmente a cavidade atrás do revestimento - vazios no suporte criam áreas de revestimento sem suporte que racham sob carga. Instale e aperte o hardware de travamento de acordo com a especificação. Após as primeiras 8 a 12 horas de operação, verifique e reaperte-os fixadores, pois algum assentamento do revestimento é normal. Inspecione novamente em 48 horas.
6. P: Quais são os seus prazos de entrega para pedidos de revestimento de tigela côncava?
R: Perfis de substituição padrão para modelos comuns mantidos em estoque são enviados dentro de 7 a 10 dias após a confirmação do pedido. Perfis personalizados,-modelos não padrão ou pedidos de grandes volumes que exigem produção nova têm um prazo de entrega típico de 35 a 45 dias. Entre em contato com nossa equipe de vendas para uma confirmação específica com base no seu modelo e quantidade.
7. P: Vocês aceitam pedidos pequenos ou de teste?
R: Sim. A Duma aceita pequenos pedidos de teste especificamente para permitir que os clientes verifiquem a qualidade, o ajuste e o desempenho do revestimento antes de se comprometerem com volumes maiores. Não há quantidade mínima fixa de pedido – entre em contato conosco e informe suas necessidades.
8. P: Como a alimentação por estrangulamento prolonga a vida útil do liner?
R: Um britador cônico com alimentação-de estrangulamento processa material por meio de compressão de partícula-sobre{2}}partícula, onde a rocha quebra contra outra rocha em vez de diretamente contra a superfície do revestimento de aço. Isso é mais eficiente-em termos de energia, produz um formato de produto mais cúbico e reduz significativamente a abrasão direta do metal-na-rocha que remove a massa do revestimento. Operar abaixo da alimentação do estrangulador força a rocha diretamente contra as faces do revestimento, acelerando o desgaste e aumentando o risco de trincas por fadiga.
9. P: O que é composto de apoio e por que é crítico?
R: O composto de suporte (suporte do britador) é uma resina epóxi de dois{0}}componentes aplicada entre o revestimento e a estrutura ou cabeçote. Sua função é criar uma superfície de contato perfeitamente contínua e totalmente suportada atrás do revestimento. Sem o suporte adequado, o revestimento fica apoiado apenas nos pontos altos, causando concentrações de tensões que levam à fissuração. Mesmo pequenos vazios deixados por mistura inadequada ou volume de vazamento insuficiente podem causar falha prematura do liner. Sempre use um produto de suporte de britador-formulado especificamente e siga exatamente a proporção da mistura.
10. P: Os revestimentos de reposição da Duma são dimensionalmente intercambiáveis com peças OEM?
R: Sim. Os revestimentos de reposição Duma são produzidos a partir de padrões desenvolvidos de acordo com as especificações dimensionais do OEM e são fabricados com as mesmas tolerâncias. Eles são projetados para serem substitutos-diretos das peças OEM correspondentes, sem modificação em campo. Se surgir algum problema de ajuste após a instalação, entre em contato imediatamente com nossa equipe técnica – isso é extremamente raro e iremos resolvê-lo imediatamente.
11. P: Qual tipo de manganês é melhor para britagem de ouro de rocha dura ou minério de cobre?
R: Para britagem primária e secundária grossa de alto-impacto de minérios duros e abrasivos, como minério de ouro ou cobre, Mn22 (aproximadamente equivalente a ASTM A128 Grau E-2) é geralmente a primeira recomendação. Se o minério for altamente abrasivo, mas os níveis de impacto forem moderados (estágio terciário), o Mn18Cr2 ou um revestimento de inserção TIC podem oferecer melhor desempenho. A equipe técnica da Duma recomendará um teor baseado no Bond Work Index do seu minério e no conteúdo de sílica, se você puder fornecer esses dados.
12. P: Qual é o teor de manganês mais alto que a Duma produz?
R: A Duma produz e fornece regularmente Mn22 (22% de teor de manganês, ASTM A128 Grau E-2) para aplicações de impacto extremamente alto-. Para aplicações onde até mesmo o Mn22 se desgasta muito rapidamente devido à alta abrasão e não ao impacto, os revestimentos de insertos TIC estão disponíveis como o próximo passo.
13. P: Como a Duma garante a qualidade do tratamento térmico?
R: A Duma usa fornos de tratamento térmico automatizados-controlados por computador, programados para perfis de rampa de temperatura escalonados. O processo principal é o tratamento com solução sólida seguido de endurecimento com água (têmpera forçada com água usando bombas de circulação de alta{2}}potência) para travar uma microestrutura estável e totalmente austenítica. As curvas de tratamento térmico são registradas para cada lote e retidas como parte do arquivo de rastreabilidade da produção. A inspeção metalográfica pós{5}}tratamento confirma a microestrutura antes que as peças prossigam para a usinagem.
14. P: Que documentação de qualidade é fornecida nas remessas?
R: Cada remessa é acompanhada por um certificado de material, registros de curva de tratamento térmico, relatório de teste de dureza e relatório de inspeção dimensional. Para clientes que exigem inspeção-de terceiros ou certificações adicionais, isso pode ser organizado com base no projeto. Todos os documentos são rastreáveis-em lote até a execução de produção específica.
15. P: Como posso enviar um desenho ou amostra para um orçamento personalizado?
R: Envie arquivos CAD (desenho DXF, DWG, STEP ou PDF) para nossa equipe de vendas por e-mail. Se você tiver uma amostra desgastada, mas sem desenho, envie-a para nossas instalações e nossa equipe de engenharia medirá e reconstruirá a geometria original para sua revisão antes do início da produção. Para substituições baseadas em modelo de britador-, forneça a marca, o número do modelo e a configuração da cavidade (grossa/média/fina) e confirmaremos o padrão correspondente em nossa biblioteca.
Obtenha um orçamento gratuito para revestimentos de tigela côncava do britador de cone
Informe-nos o modelo do seu britador e as condições de desgaste — recomendaremos o tipo de revestimento correto e enviaremos um orçamento em 24 horas. Nenhum MOQ necessário para pedidos de teste.